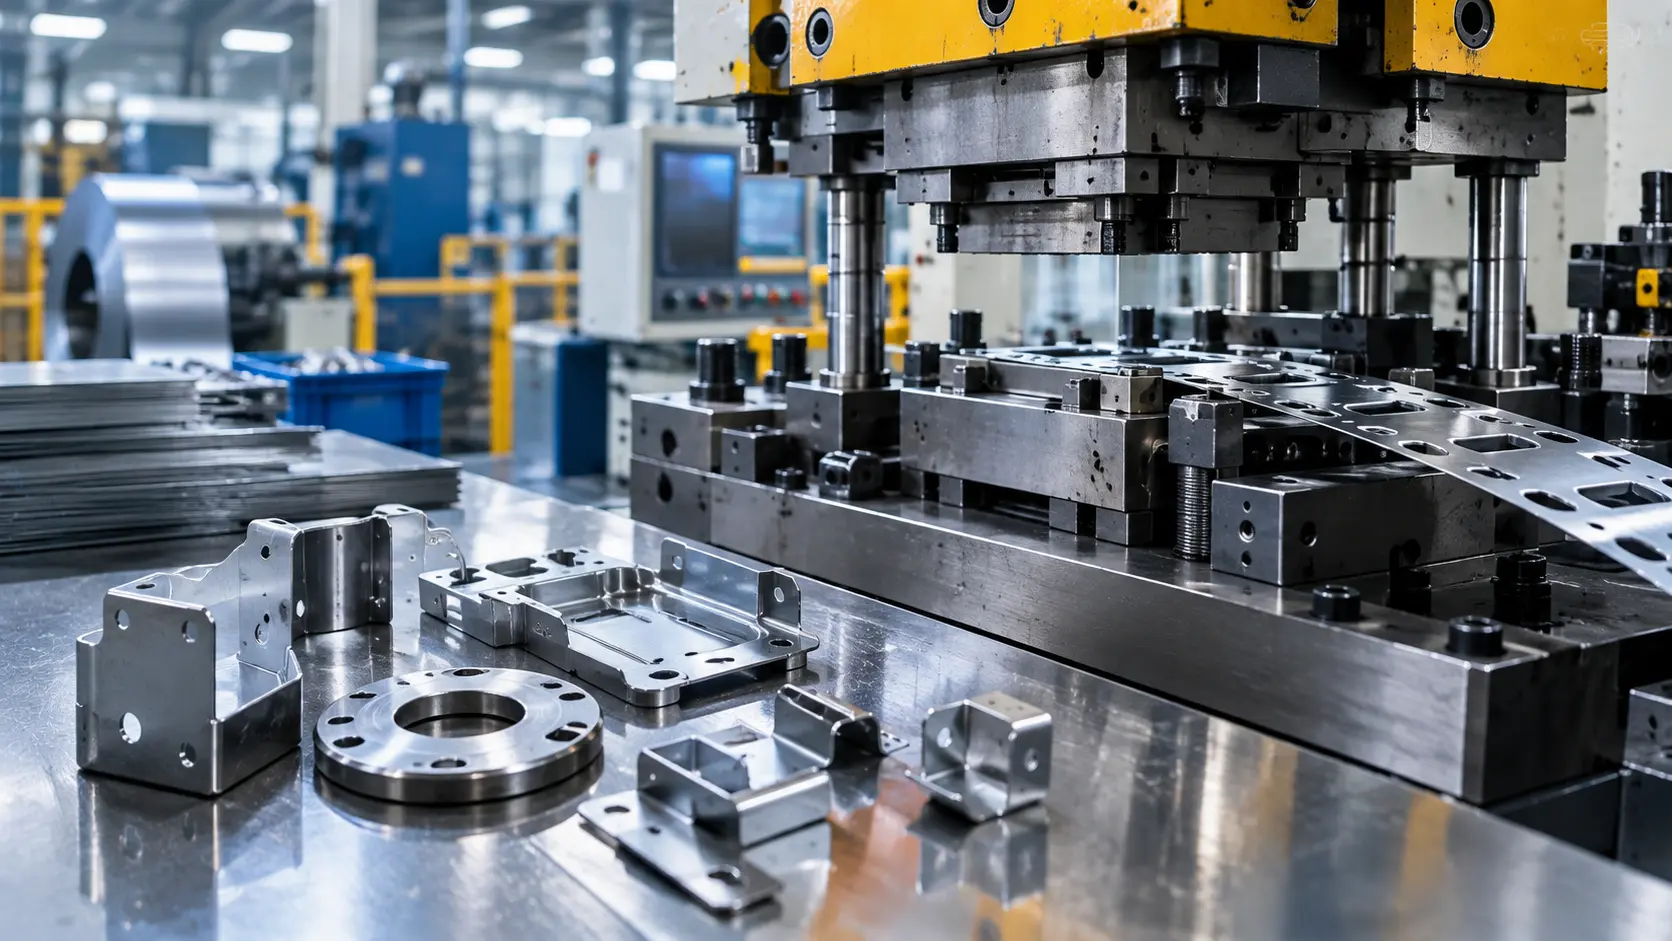
金属冲压是生产大批量精密零部件最高效的制造方法之一,广泛应用于汽车系统、工业设备、电机、电子产品、家电和自动化机械等领域。然而,即使是设计精良的冲压工序,也可能出现影响尺寸精度、表面光洁度、机械性能和生产效率的质量问题。
了解常见的金属冲压缺陷及其成因对于提高产品质量和降低制造成本至关重要。本文阐述了金属冲压中最常见的缺陷以及预防这些缺陷的实用方法。
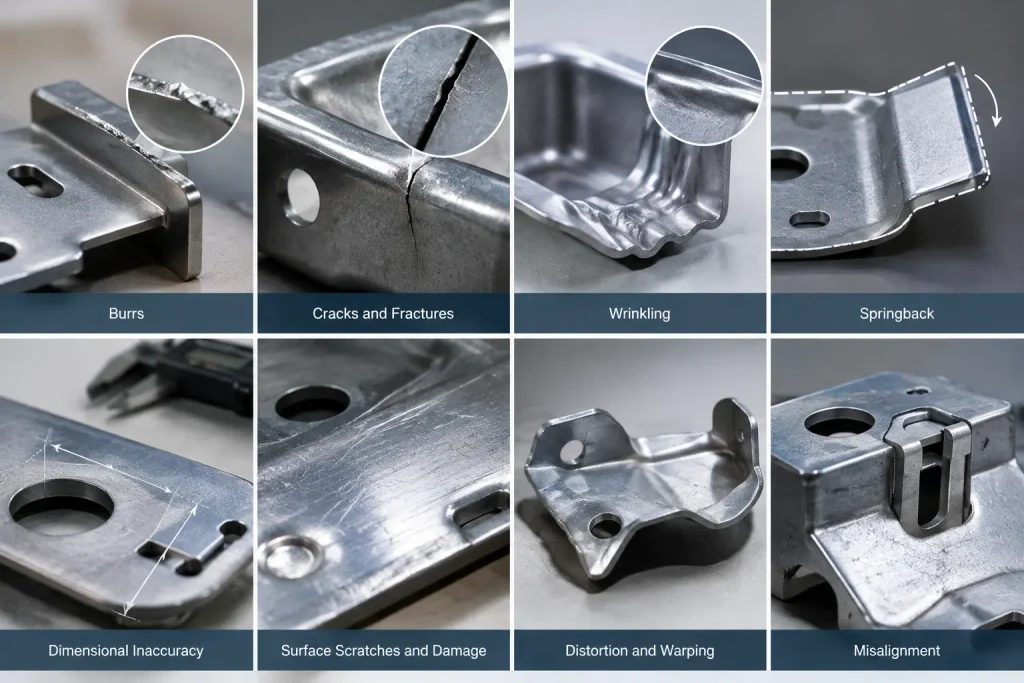
1. 毛刺
毛刺是指冲压件在切割或冲孔后残留的锋利边缘或多余材料。它们是金属冲压中最常见的缺陷之一。
过多的毛刺会造成安全隐患,干扰组装,并影响成品部件的外观和功能。
常见原因
- 磨损或损坏的冲孔工具
- 冲头和模具间隙不正确
- 工具对准不当
- 材料质量差
- 工具过度磨损
解决方案
保持冲头与模具之间的正确间隙至关重要。定期检查和磨削刀具可以显著减少毛刺的产生。制造商还应监控刀具对准情况,并在必要时更换损坏的刀具。
对于精密零件,可能还需要进行二次去毛刺处理,以达到特定的表面质量要求。
2. 裂纹和断裂
材料在成型、弯曲或深拉延过程中承受过大应力时,可能会产生裂纹。严重时,冲压件可能会完全断裂。
当使用延展性有限的材料或成型过程超过材料允许的变形范围时,这种缺陷尤其常见。
常见原因
- 过大的成型力
- 小弯曲半径
- 材料选择错误
- 材料延展性差
- 润滑不足
- 成型过程中过度拉伸
解决方案
成形工艺的设计应根据所选材料的力学性能而定。增大弯曲半径可以降低应力集中,而适当的润滑有助于最大限度地减少成形过程中的摩擦。
材料选择也至关重要。工程师在最终确定冲压工艺之前,应考虑材料的抗拉强度、延伸率、硬度和成形性。
3. 皱纹
在冲压或深拉过程中,多余的材料被压缩并形成不必要的波浪或褶皱,就会产生皱纹。
这种缺陷会影响成品零件的外观和尺寸精度。
常见原因
- 压边圈力不足
- 过量的物料流动
- 模具设计不当
- 材料分布不均
- 成形参数错误
解决方案
优化压边圈压力有助于控制成形过程中的材料流动。模具设计还应确保材料在整个成形过程中均匀分布。
仿真和原型测试可以帮助工程师在大规模生产开始前发现潜在的起皱问题。
4. 回弹
回弹是指金属零件在成形后部分恢复到其原始形状的现象。这是弯曲和成形操作中常见的难题。
虽然回弹是材料的自然特性,但过度回弹会导致尺寸误差和装配问题。
常见原因
- 高材料强度
- 大弹性恢复
- 成型力不足
- 弯曲角度不正确
- 不合理的工具设计
解决方案
可以通过略微过度弯曲材料来设计模具,以补偿预期的回弹。设计阶段还应考虑材料特性。
先进的仿真软件可以预测回弹情况,并有助于在生产前优化模具几何形状。
5. 尺寸误差
精密金属冲压 需要严格的尺寸控制。零件尺寸的偏差会导致装配问题、性能下降和废品率升高。
常见原因
- 工具磨损
- 模具对准不当
- 材料厚度变化
- 新闻表现不稳定
- 错误的工艺参数
解决方案
定期检查和预防性维护对于保持尺寸精度至关重要。精密刀具和稳定的生产设备也发挥着重要作用。
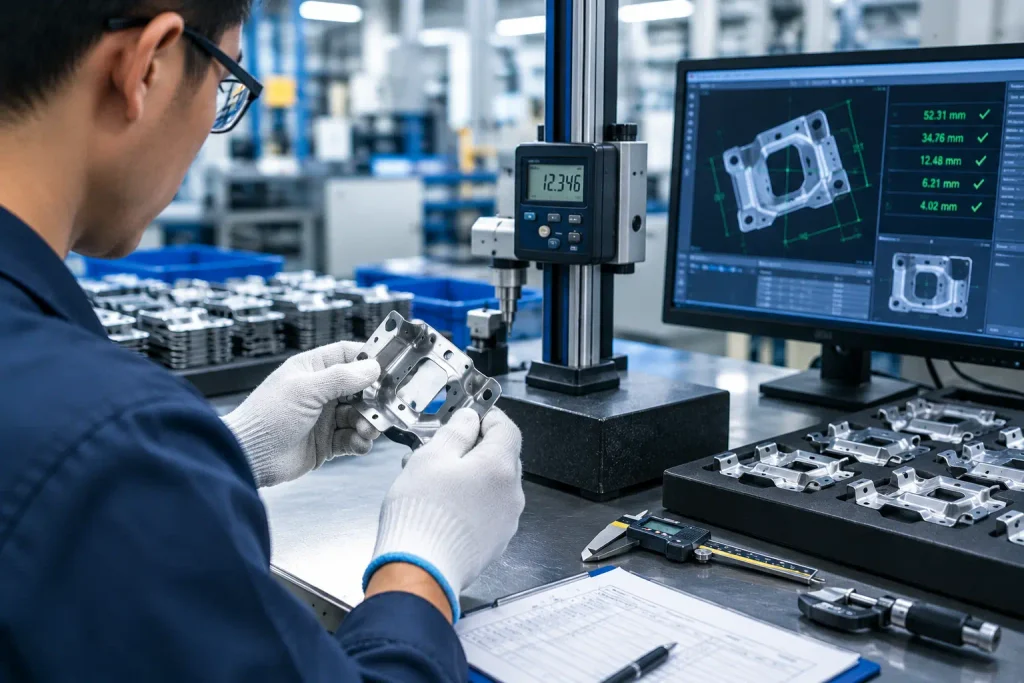
质量控制体系应包括过程检验和使用适当设备(如卡尺、量规、光学测量系统或坐标测量机)进行尺寸测量。
6. 表面划痕和损坏
生产过程中,材料与破损的模具、异物或粗糙表面接触时,可能会出现表面缺陷。
对于外观要求高或需要特殊表面处理的部件来说,划痕可能是不可接受的。
常见原因
- 受损的刀具表面
- 污染
- 不当的物料搬运
- 润滑不足
- 冲压件之间的接触
解决方案
保持工装和生产区域清洁有助于预防污染引起的缺陷。应定期检查工装表面,查看是否存在损坏或过度磨损。
适当的物料搬运和保护性包装也可以减少生产和运输过程中的表面损伤。
7. 失真和变形
冲压件在加工后无法保持其预期形状时,就会发生变形。这会导致平面度差或几何形状不均匀。
常见原因
- 不均匀的成形应力
- 材料中的残余应力
- 模具设计不当
- 材料厚度不均匀
- 错误的形成顺序
解决方案
优化成型顺序有助于更均匀地分散应力。此外,模具的设计也应确保在整个冲压过程中提供一致的支撑。
在产品开发过程中,应评估材料性能和残余应力,特别是对于公差要求严格的精密零件。
8. 错位
在冲压过程中,如果冲头、模具或材料的位置不正确,就会发生错位。
这可能会导致孔的位置不正确、边缘不平整或零件几何形状不一致。
常见原因
- 不正确的刀具设置
- 磨损的导向部件
- 材料摆放不正确
- 设备振动
- 工具损坏
解决方案
精密导向系统和维护良好的刀具对于防止错位至关重要。自动化送料系统也能改善材料定位和一致性。
定期进行设备校准和生产监控有助于在对准问题影响大批量生产之前发现这些问题。
如何防止金属冲压缺陷
防止缺陷需要系统的方法,将工程、工具、材料、过程控制和质量检验结合起来。
主要策略包括:
- 选择合适的材料
- 优化零件设计以提高可制造性
- 使用精密冲压模具
- 保持正确的冲头和模具间隙
- 进行常规工具维护
- 控制润滑和物料流动
- 监测生产参数
- 进行过程检验
- 在大规模生产前进行原型测试
早期工程设计阶段的介入尤为重要。在设计阶段识别潜在的制造难题可以减少模具修改,并避免代价高昂的生产问题。
工具和质量控制的重要性
高质量的模具是精密金属冲压最重要的因素之一。即使是设计精良的零件,如果冲压模具磨损、对准不当或维护不善,也可能出现缺陷。
同时,质量控制不应仅限于最终检验。高效的制造商会将检验贯穿于整个生产过程。
一套完善的质量管理体系可能包括:
- 来料检验
- 首件检验
- 过程质量检查
- 尺寸测量
- 表面检查
- 功能测试
- 最终检验
这种方法有助于及早发现缺陷,降低缺陷部件到达客户手中的风险。
为什么选择与经验丰富的金属冲压制造商合作?
选择经验丰富的制造合作伙伴可以帮助原始设备制造商降低质量风险并提高生产效率。
一家合格的精密金属冲压制造商应该提供以下方面的支持:
- 工程图纸审查
- 面向制造的设计
- 材料选择
- 工具开发
- 原型生产
- 渐进式冲压
- 精密检测
- 质量文档
- OEM制造
HS五金公司提供精密金属冲压服务, 定制制造解决方案 适用于工业应用。我们的团队与客户紧密合作,从图纸审核和材料选择到模具开发、生产、质量检验和交付,全程参与。
通过将制造经验与过程控制和质量管理相结合,我们帮助客户实现稳定的产品质量和可靠的生产性能。
结论
金属冲压缺陷会影响产品质量、生产效率和整体生产成本。常见问题包括毛刺、裂纹、起皱、回弹、尺寸误差、划痕、变形和错位,这些问题通常是由模具、材料和工艺等多种因素共同造成的。
最有效的解决方案并非仅仅是在生产完成后纠正缺陷。积极主动的制造策略,着重于合理的设计、材料选择、精密模具、工艺优化和持续的质量控制,才能在问题发生之前就将其扼杀在萌芽状态。
对于需要可靠、高质量冲压组件的 OEM 制造商而言,与经验丰富的精密金属冲压供应商合作可以提高一致性、减少浪费并支持长期生产成功。
留下回复